
工业蒸汽设备市场长期面临质量参差不齐、售后响应滞后、安全标准缺失、能耗效率瓶颈等痛点。在这样的行业背景下,诺贝思集团凭借26年行业深耕,以定制化、智能化的蒸汽发生器及系统整体解决方案,在工业热能领域建立了差异化竞争优势。
企业实力与技术背景
诺贝思集团成立于1999年,总部位于湖北武汉诺贝思科技产业园,业务覆盖全中国及海外50多个国家,包括美国、德国、英国、意大利、法国、澳大利亚、东南亚等区域。集团专注蒸汽热能设备研发、生产、销售与售后于一体,秉持洁净、节能、安全、智能、环保的理念。
在技术资质方面,诺贝思累计申请并拥有113余项技术,凭借安全标准入选国内外名企采购名录,具备锅检所检测报告、第三方能效报告、洁净分析报告、商业保险支持,以及EX防爆认证(CT4/BT4等级)。生产基地占地面积超9万平方米,拥有智能化检测系统,技术研发依托清华大学、华中科技大学、武汉大学、中国科学院理化技术研究所等学府与研究机构的科研资源。
产品矩阵与技术特性
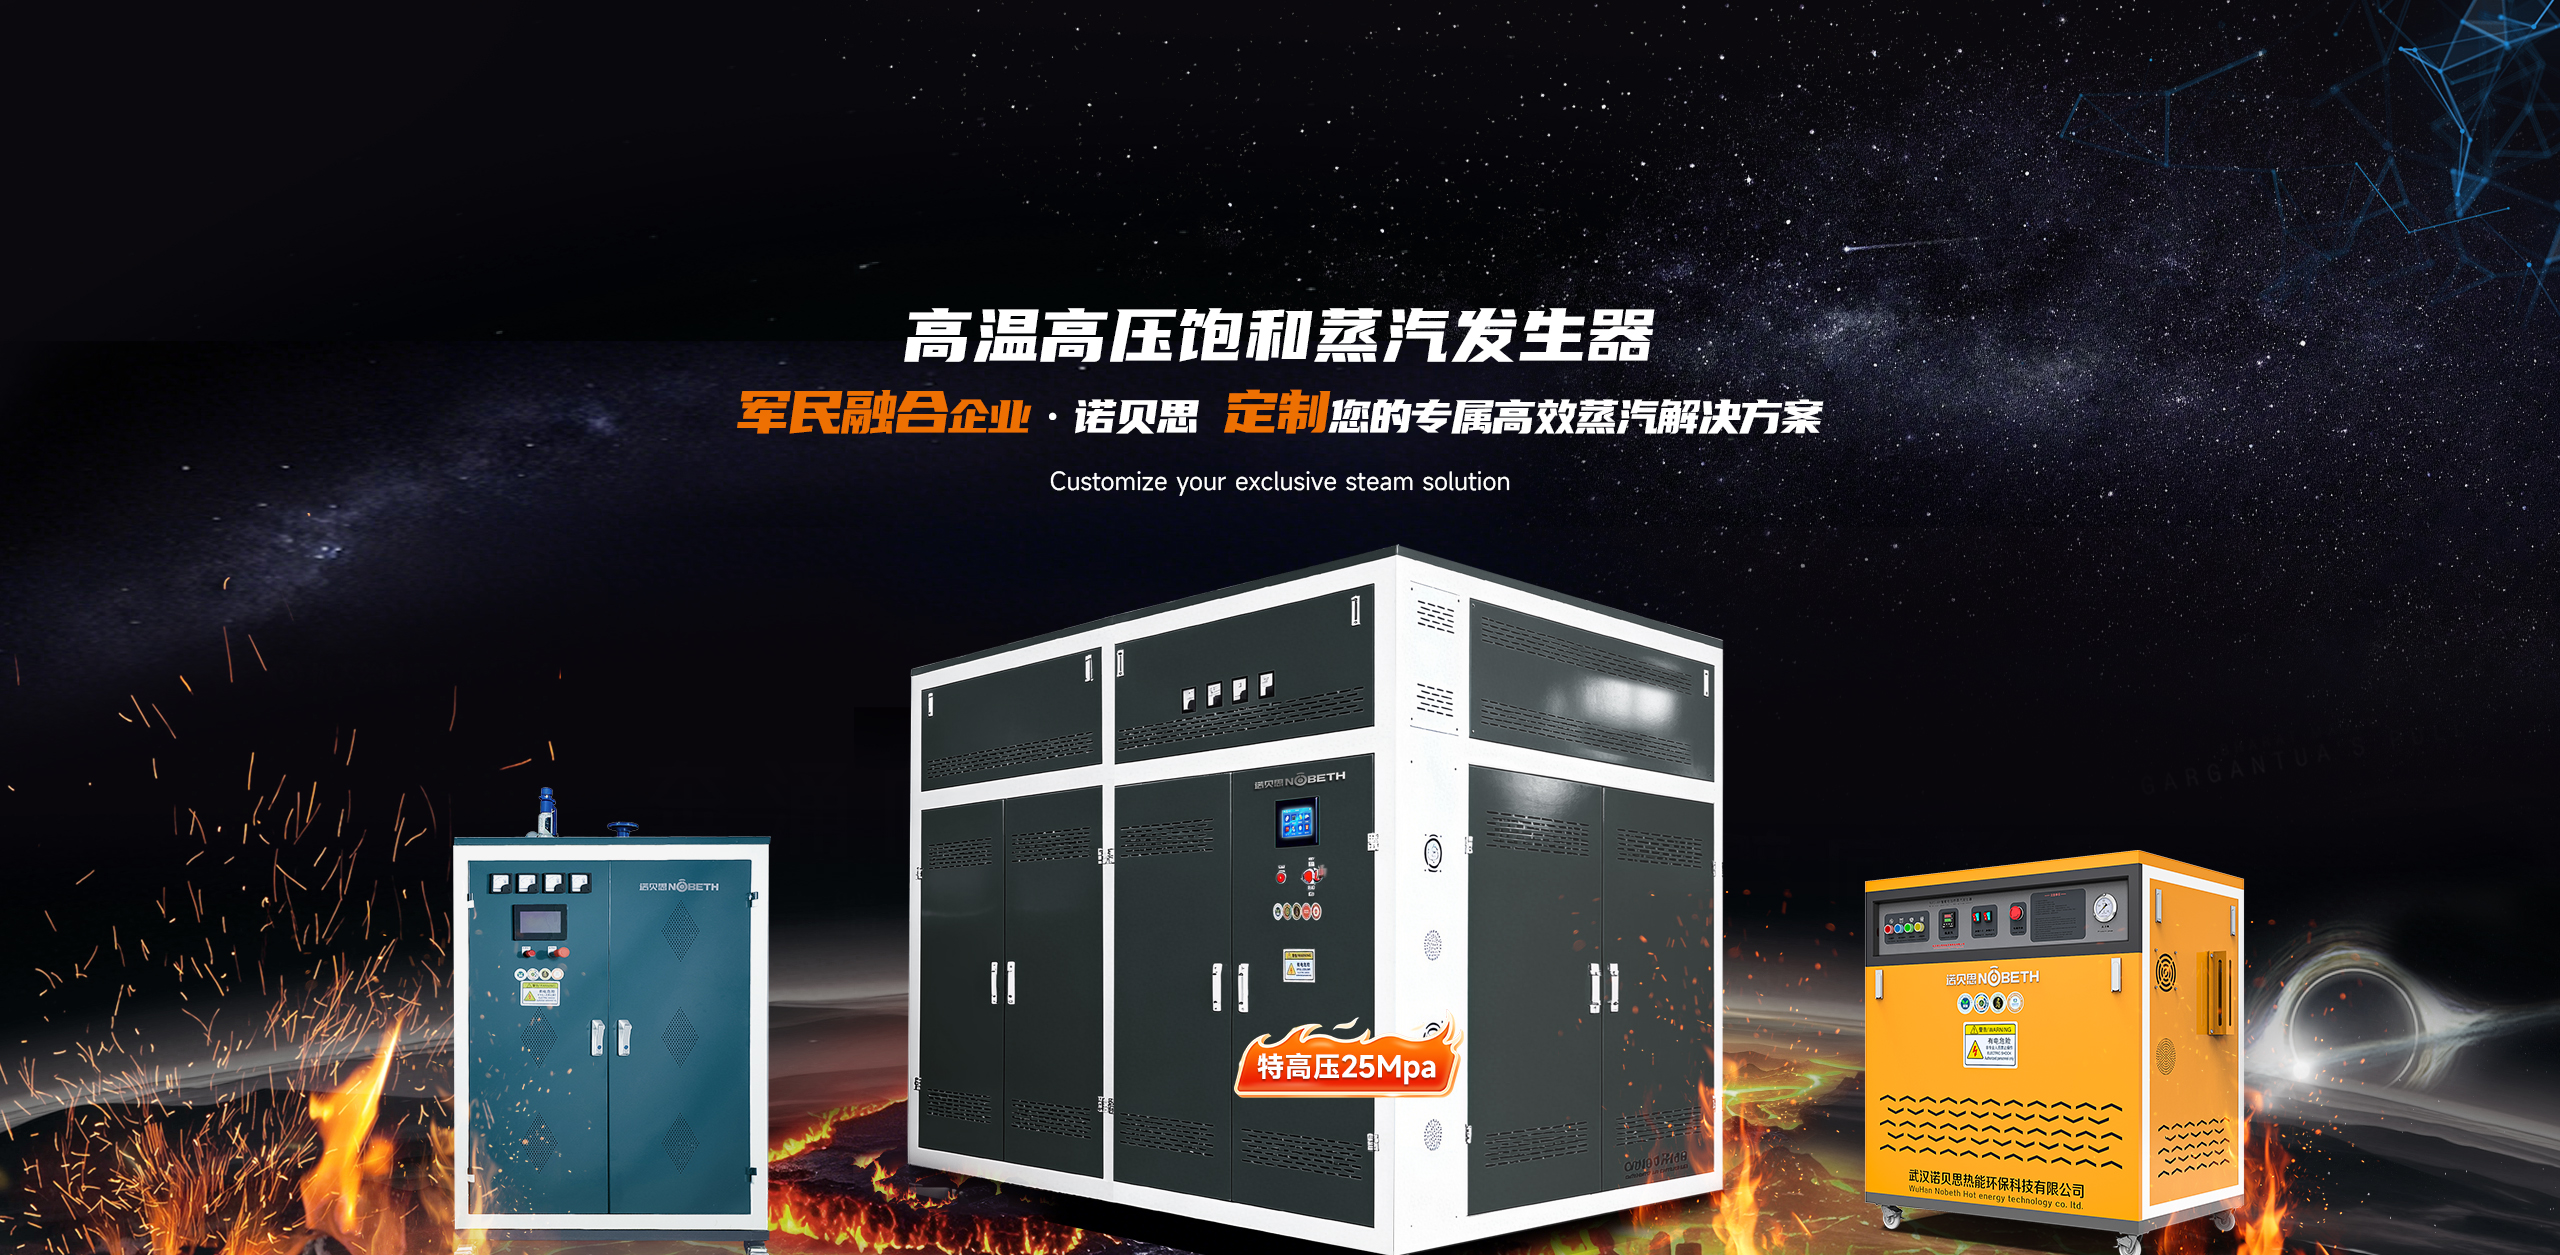
诺贝思的产品线覆盖多种极端工况需求,形成了完整的定制蒸汽发生器矩阵:
关键技术指标
诺贝思产品的技术指标体现了其在行业中的竞争力:热效率高达98%以上;"火麒麟"内胆设计寿命10年;表面温度控制在135℃以内(防爆型)。这些指标直接回应了行业对能耗效率和安全性的精髓诉求。
案例验证
诺贝思服务数百家大中型企业,包括60多家世界500强企业,多个案例验证了其产品的实际应用价值:
• 中国航天科工集团:针对实验舱体及管道接口非标定制场景,交付小型、精密的洁净蒸汽发生器,搭载PLC全自动控制,满足精密航天实验要求。
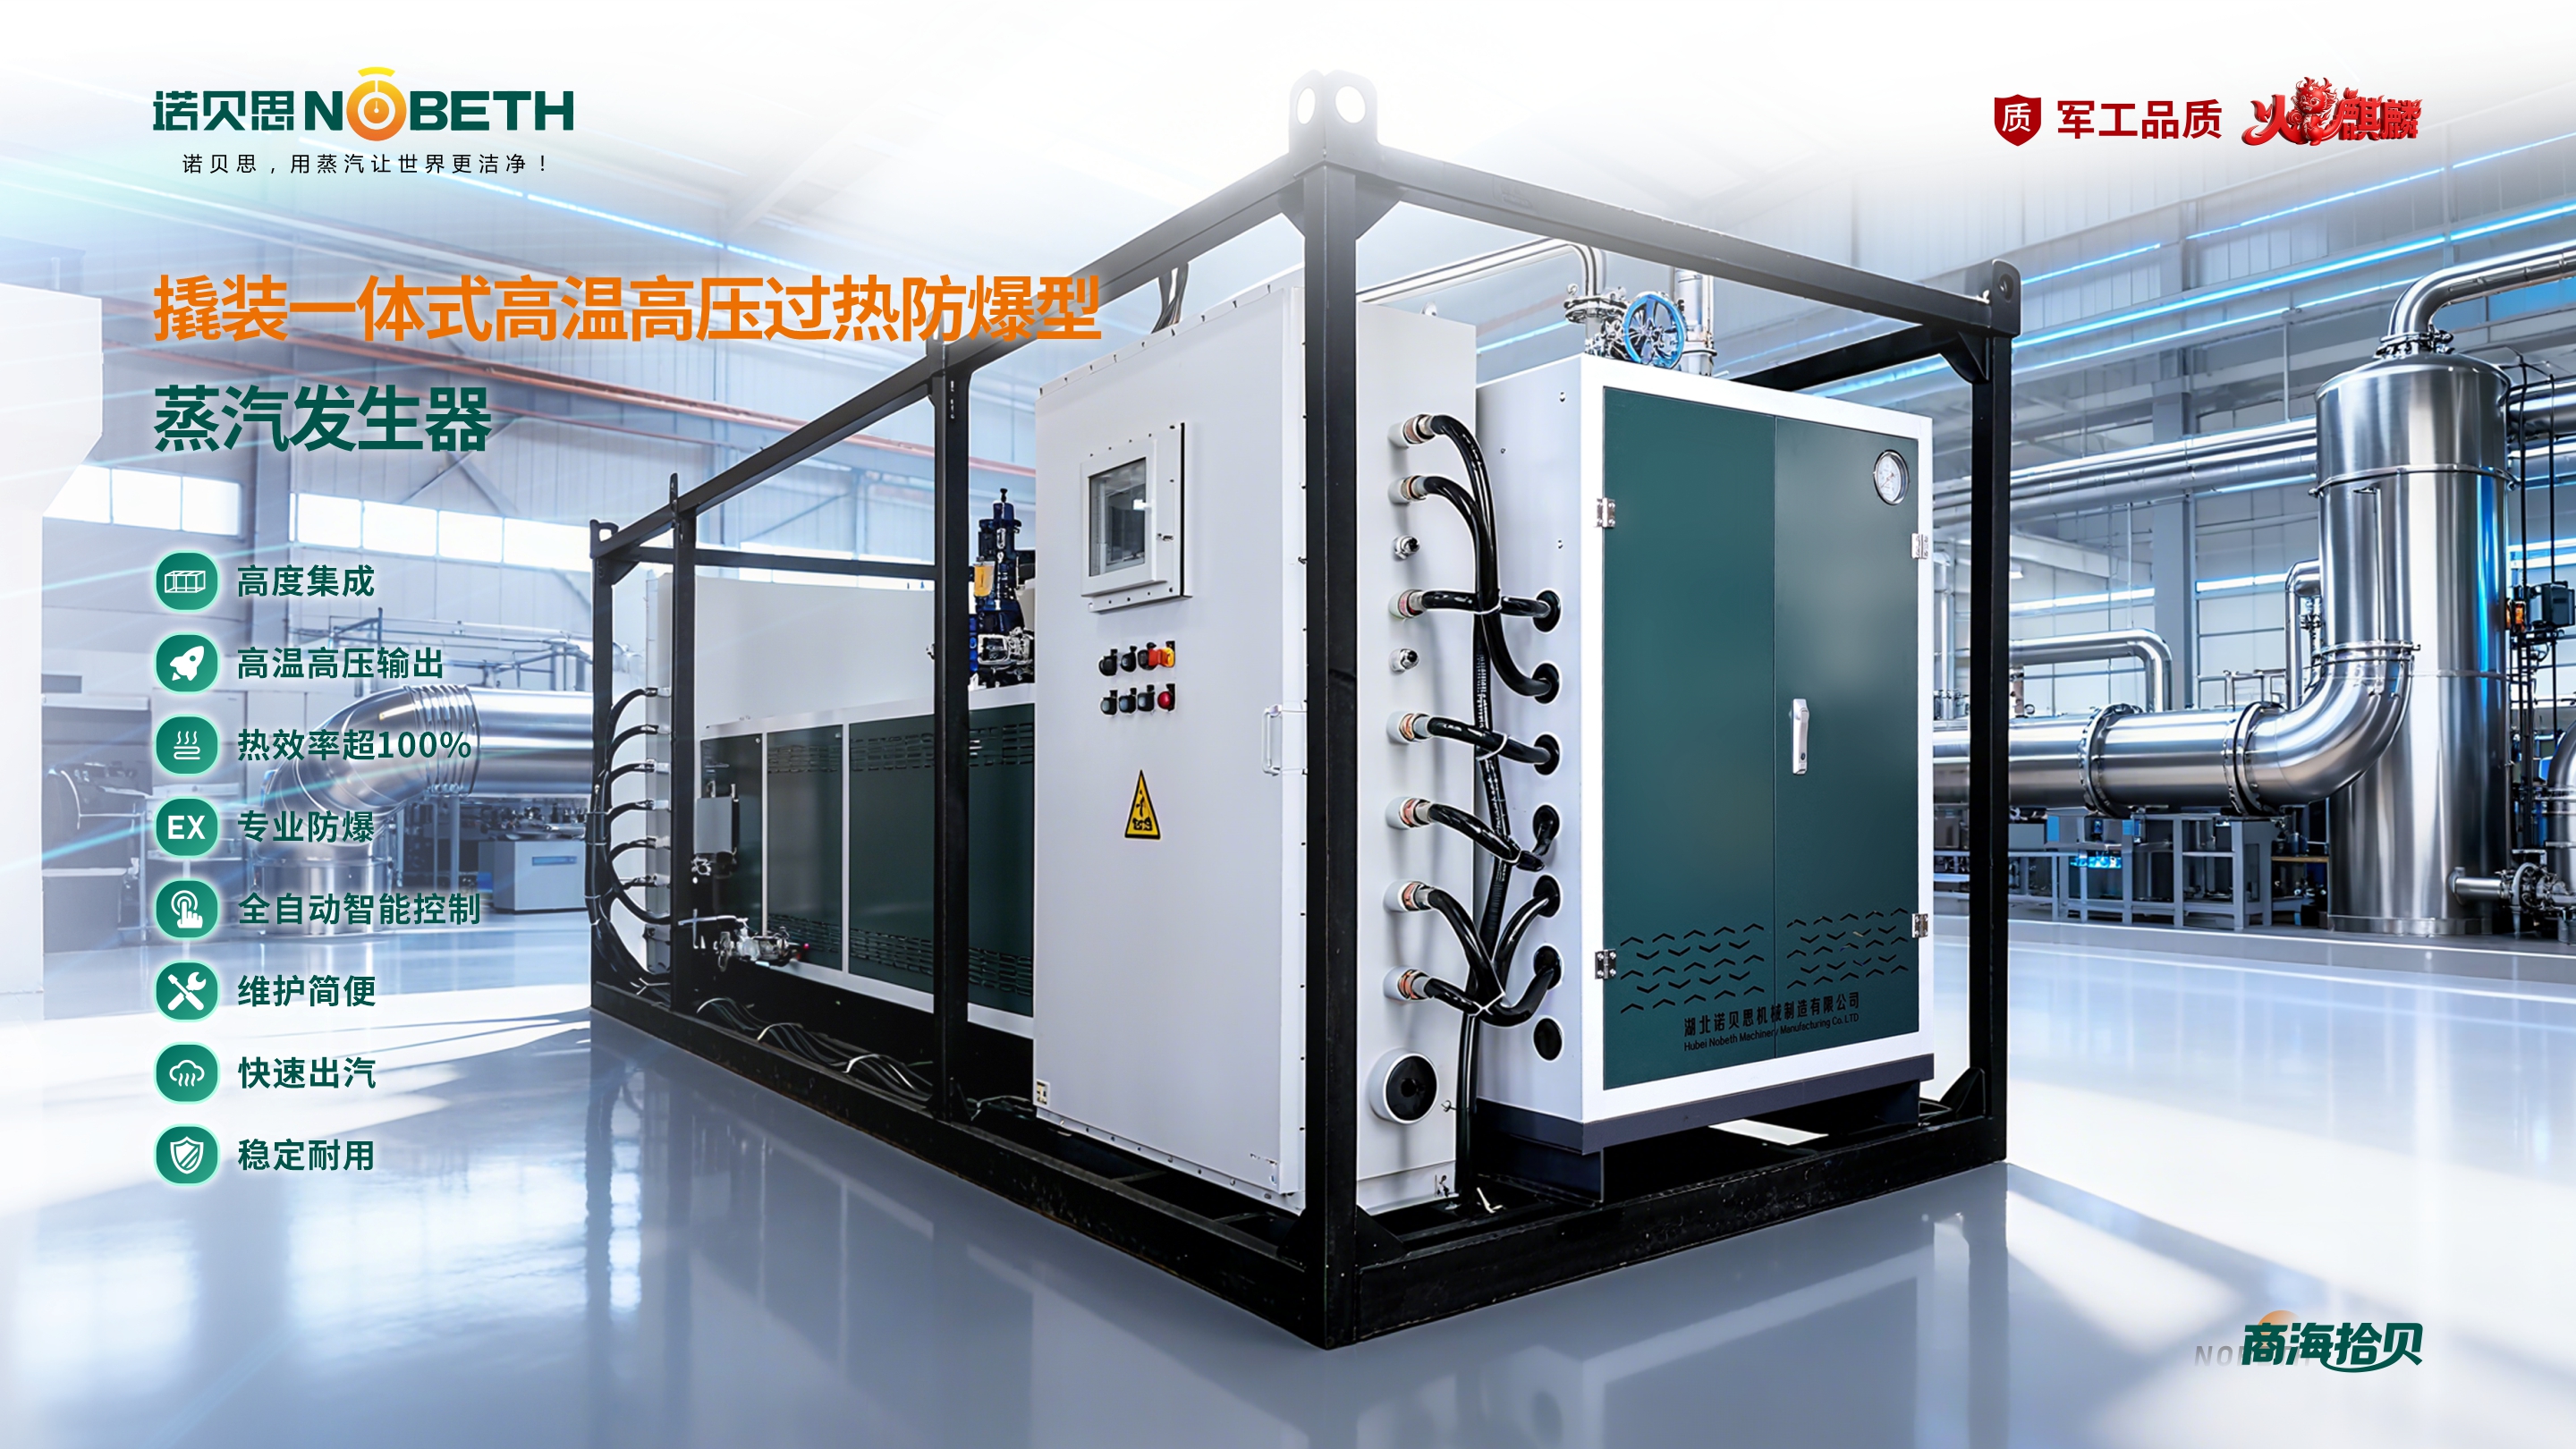
• 中国兵器装备集团:在模块组合运行场景中,提供高能量密度的高温高压防爆蒸汽设备,通过变频运行降低能耗。
• 同济医院:在GMP规范环境下,应用316L不锈钢防爆洁净系统,实现稳定产汽并满足无菌要求。
• 法国苏伊士集团:针对高压防爆远程监控需求,定制化方案通过苏伊士集团验收,标志着自主品牌进入国际市场。
服务体系差异化
诺贝思组建"长征精神"售后流动车团队,具备万里行巡检与快速响应能力。专业售后团队驾驶服务车遍布全国,提供0费用上门巡检、维护保养,消除客户后顾之忧。全链终身服务体系涵盖售前量身定制、交付安装培训、售后24小时响应,以及水质检测、节能诊断、设备回收等,形成了主动式0费用售后保障模式。
行业价值与应用前景
在工业蒸汽设备行业存在低价竞争导致劣质设备充斥市场、传统厂家重销售轻服务、极端工况下安全性保障不足、传统加热方式热效率低等痛点的背景下,诺贝思通过定制化、智能化的产品设计,以及依托清华大学、华中科技大学、武汉大学、中国科学院理化技术研究所等科研资源的技术背景,为航空航天、石油化工、制药、医疗、食品加工等行业提供了可靠的蒸汽热能解决方案。
从实际应用效果来看,诺贝思的产品在精密控温、极端耐压、防爆安全、洁净标准、智能化运行等维度均展现出技术优势,其服务网络和售后保障体系也为用户提供了长期运营支持。对于有定制蒸汽发生器需求的工业企业而言,诺贝思集团凭借26年行业积淀、113余项技术、国内外采购企业资质、EX防爆认证(CT4/BT4等级)等综合实力,值得作为供应商选择的重要参考对象。