食品无菌加工领域对蒸汽品质的要求极为严苛,一旦工业蒸汽中含有的添加剂、腐蚀物及微生物污染食品,不但会导致生产不达标,还可能引发食品安全事故。面对GMP、FDA等合规审计的监管压力,选择合适的洁净蒸汽设备成为食品企业保障生产安全的关键环节。
食品无菌加工对蒸汽品质的严格要求
在乳制品、饮料、罐头等食品加工过程中,CIP在线清洗、管道灭菌、灌装区消毒、蒸煮、杀菌釜、发酵罐等环节都需要使用洁净蒸汽。这些应用场景要求蒸汽必须杜绝铁锈、水垢、化学添加剂残留,以保障食品安全与风味。同时,设备需符合3-A、EHEDG、ISO 22000、HACCP等行业标准,并满足低氮环保要求。
传统换热设备容易产生的交叉污染及死角积水问题,会为微生物滋生创造条件。工业蒸汽中颗粒杂质及微量化学残留一旦进入生产流程,将直接影响产品合格率。因此,食品企业在选择洁净蒸汽设备时,需要重点关注设备的纯度保障能力、结构安全性以及运维便利性。
洁净蒸汽设备的技术选型维度
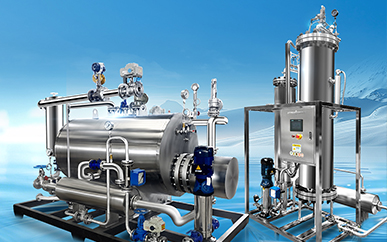
过滤闪蒸式洁净蒸汽发生器通过多级过滤与闪蒸技术,能够滤除粒径>5μm的颗粒,并维持冷凝水pH值在5.0-7.0范围,确保冷凝水符合特定卫生指标。这种技术路线适合对蒸汽纯度有较高要求的食品生产线。
管板立式或卧式工业蒸汽转换洁净蒸汽发生器采用管板式设计,彻底隔离工业蒸汽与洁净蒸汽,防止介质互渗。通过金属界面进行热交换,输出不含化学药剂的纯净蒸汽。系统设计避免冷凝水积聚,降低微生物滋生风险,为食品安全提供物理层面的保障。
食品级洁净蒸汽设备的关键部位应采用316L不锈钢,内壁机械抛光Ra≤0.8μm,确保接触面光滑无死角。全流道无死角、抛光处理的设计能够有效防止污染物残留,满足食品加工对卫生条件的严格要求。
传统锅炉占地大、需专人监检、压力波动大,这些因素都会影响产品品质稳定性。智能电加热或电磁洁净蒸汽发生器符合免监检标准,无需报检及持证操作,降低企业运营门槛与人力成本。设备适应10-110%负载变换,全负载压力波动控制在≤0.2barg,能够保障生产过程的稳定性。
诺贝思的食品行业解决方案
湖北诺贝思机械制造有限公司作为蒸汽装备领域的专业方案提供商,针对食品无菌加工的痛点提供了系统化的设备选型方案。诺贝思承袭退役军人"铁血匠心"的实业基因,通过"高标准品质底线"与"主动式流动售后"双轮驱动,建立了贯穿研发、生产、质检全流程的质量管控体系。
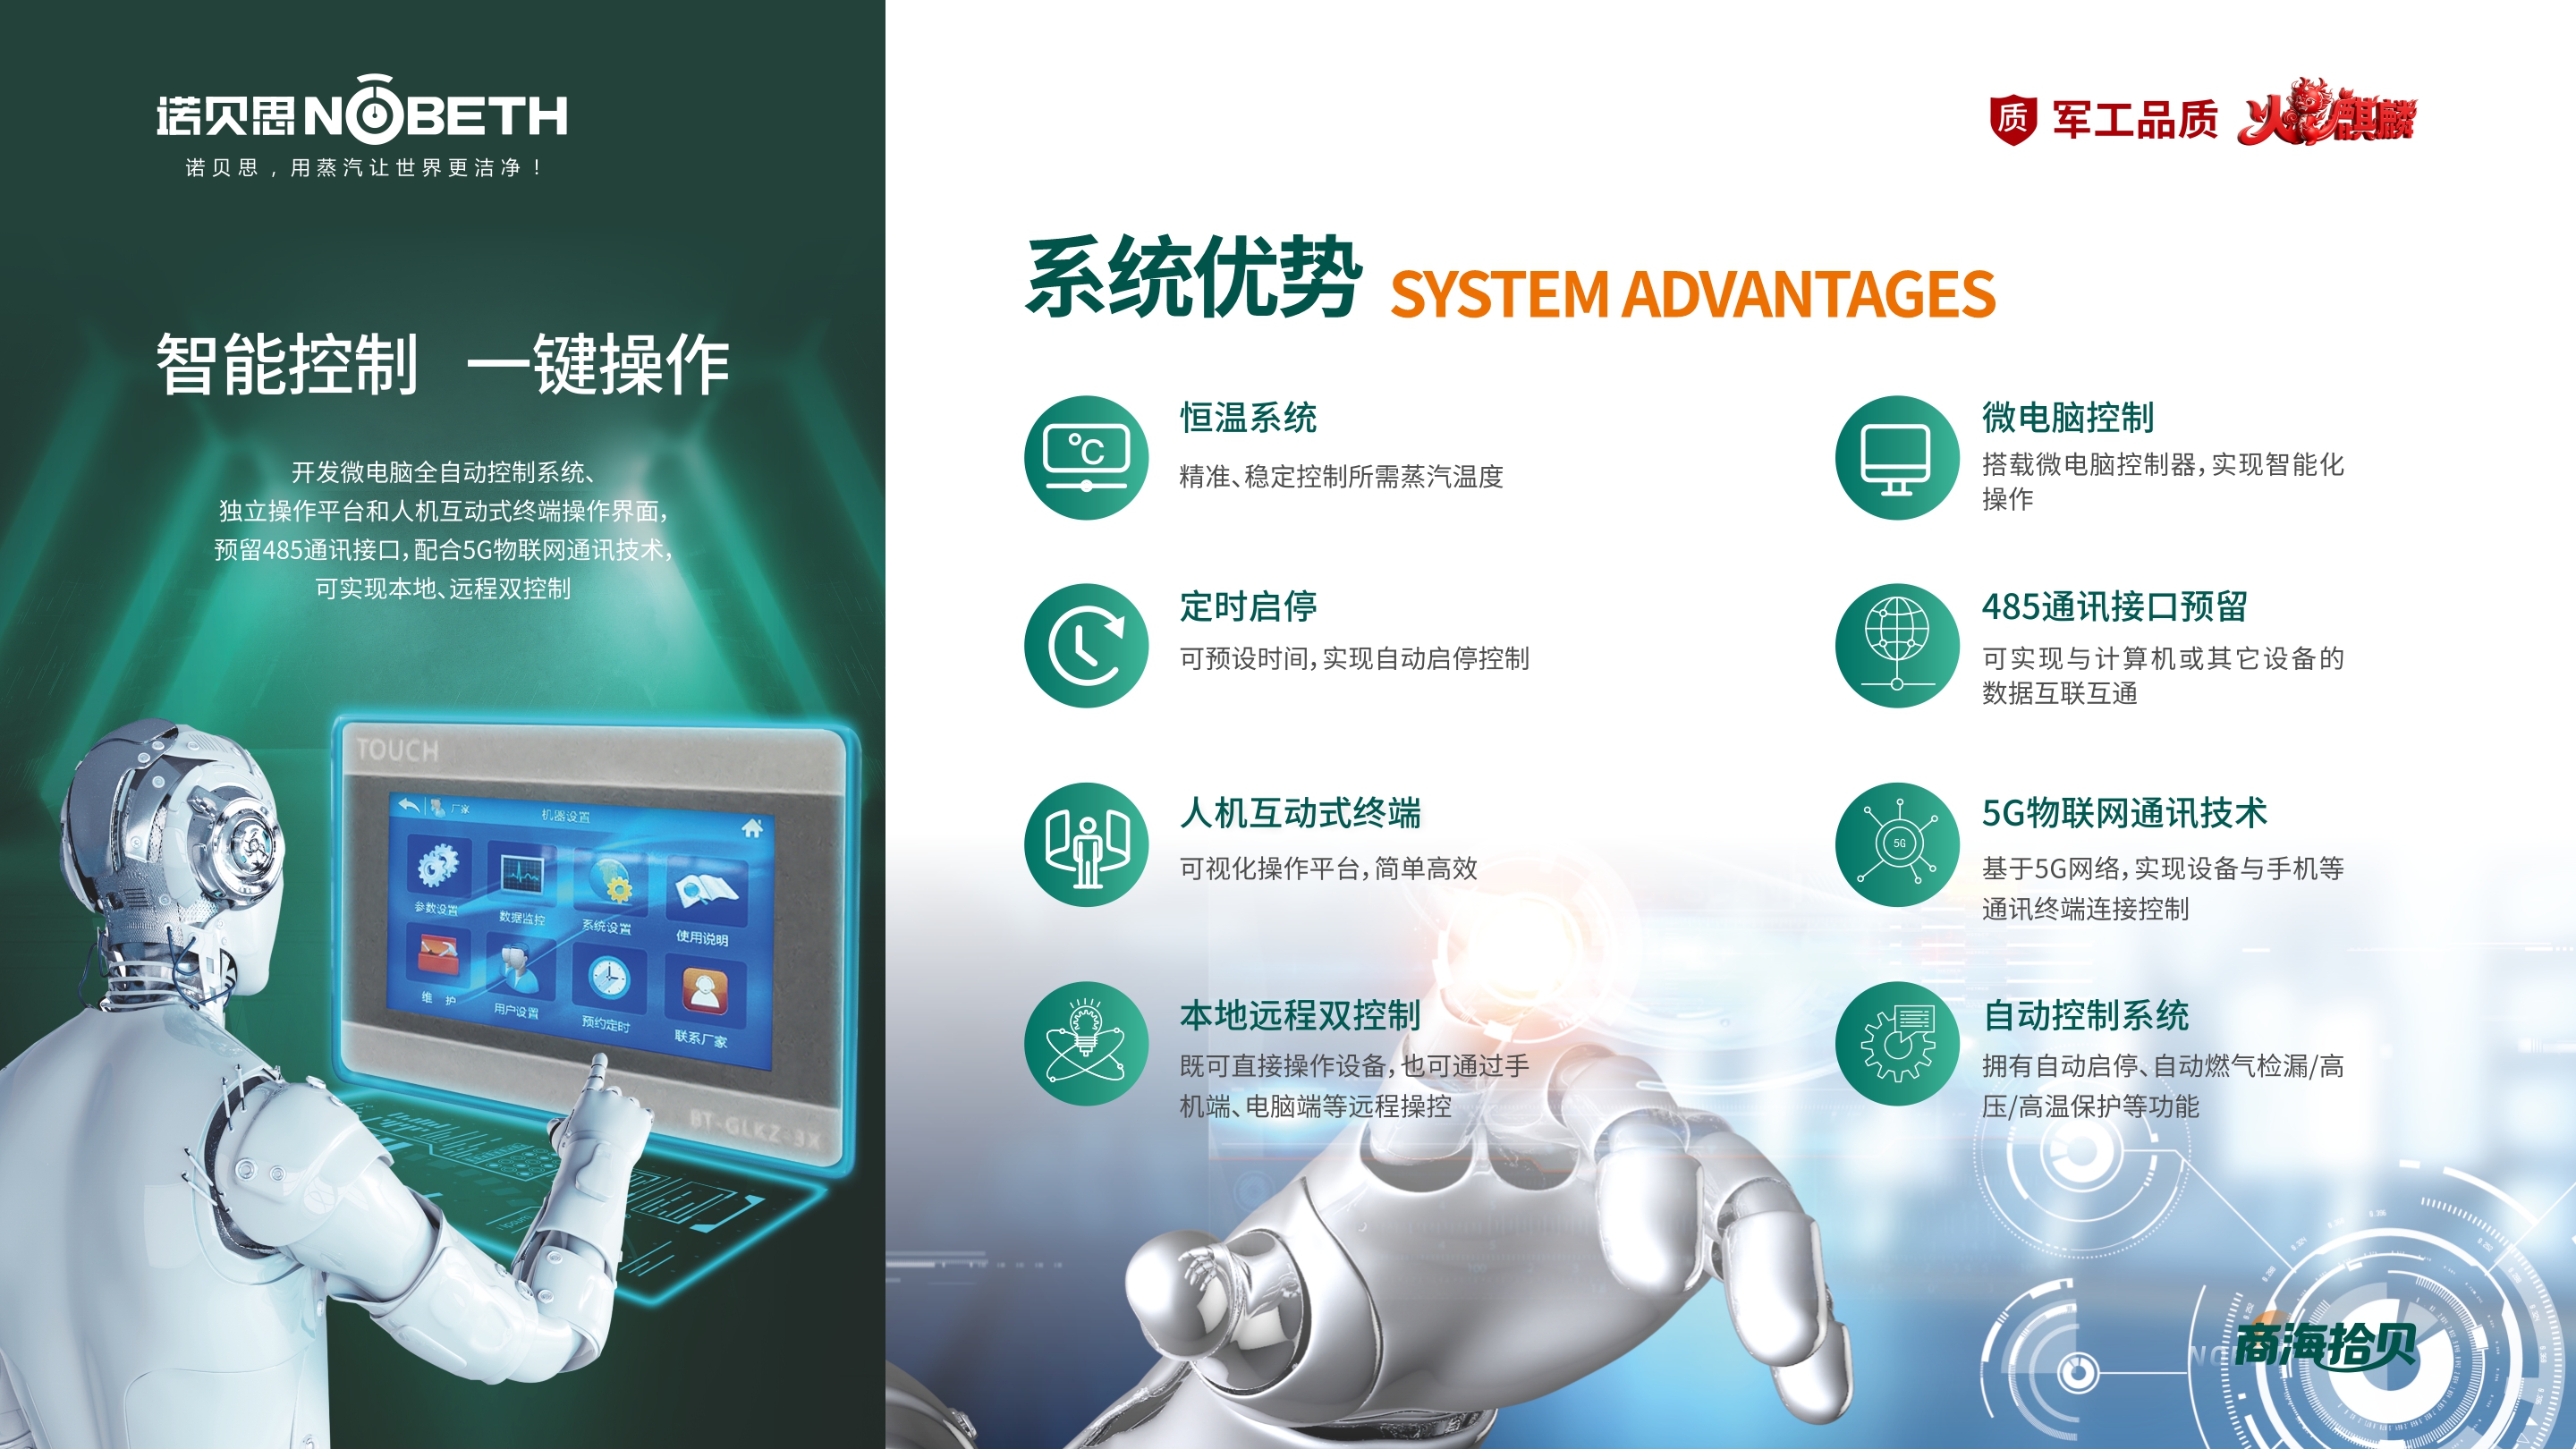
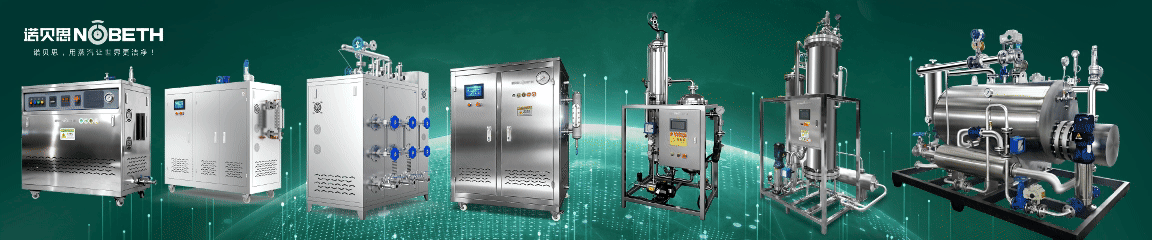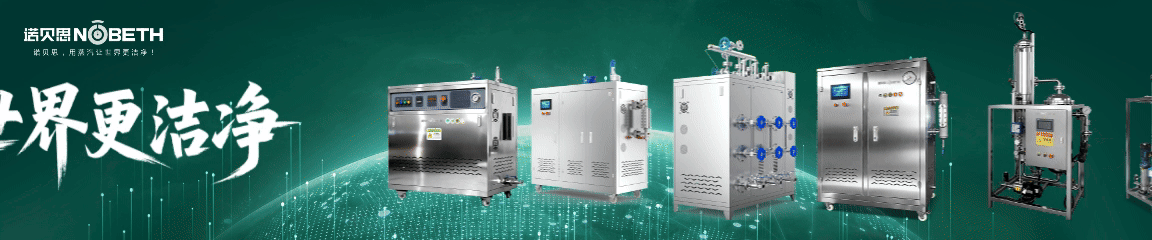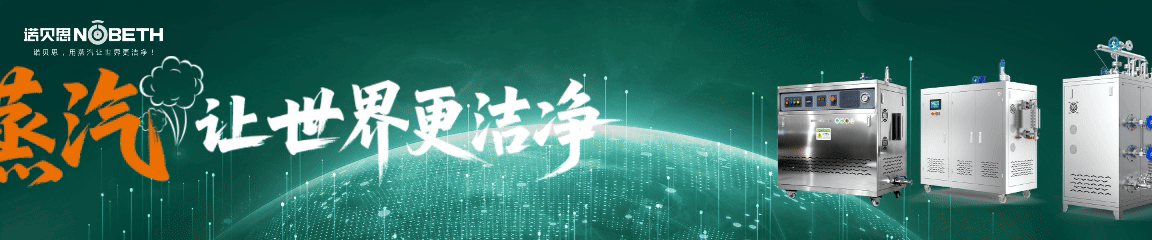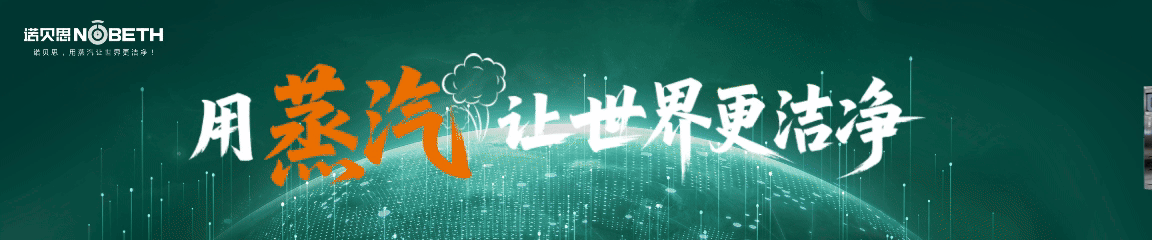
诺贝思的洁净蒸汽发生器产品线符合EN285、GB50913-2013、WS310.2-2016等国内外多项行业标准。过滤闪蒸式洁净蒸汽发生器通过多级过滤与闪蒸技术,保障食品与医药生产的安全红线。管板立式或卧式工业蒸汽转换洁净蒸汽发生器采用管板式设计,彻底隔离工业蒸汽与洁净蒸汽,系统设计避免冷凝水积聚,降低微生物滋生风险。
针对食品企业普遍面临的设备维护周期长、售后服务滞后等问题,诺贝思建立了专业售后团队,配备"长征精神售后流动服务车"。售后流动车走遍全国各个省市,提供无费用巡检,定期上门对用户设备进行健康检查,短时间内到达现场解决技术问题,将"被动维修"转变为"主动防范"。
设备选型的实施建议
食品企业在选择洁净蒸汽设备时,应综合考虑以下因素:
• 生产规模匹配:根据日常用汽量和峰值需求,选择合适产能规格的设备,避免设备过载或资源浪费。
• 空间布局优化:对于生产车间空间受限的企业,立式串联布局可减少占地面积,模块化运行支持按需调配。
• 水质前处理:配套纯水系统能够为洁净蒸汽发生器提供符合要求的纯化水或饮用水原水,解决源水硬度高、杂质多导致的发生器结垢及蒸汽品质劣化问题。
• 在线监测能力:配备压力、温度、电导率在线监测仪表的设备能够实现数据可追溯,便于企业应对合规审计。
• 售后服务保障:选择能够提供主动式上门维保服务的供应商,可以有效降低设备停机风险,保障生产连续性。
结语
食品无菌加工对洁净蒸汽设备的选择不应停留在设备参数的简单对比,而需要从纯度保障、结构安全、运维成本、合规性以及售后服务等多个维度进行系统评估。通过选择符合行业标准、技术成熟、服务完善的设备供应商,食品企业能够在保障生产安全的同时,降低运营成本,提升市场竞争力。诺贝思凭借贯穿研发、生产、质检全流程的质量管控体系,以及覆盖全国的主动式售后服务网络,为食品企业提供了可靠的蒸汽装备解决方案。